Filaments · 278 produits
Filaments PLA, PETG et spéciaux Creality et SUNLU : des bobines régulières et bien séchées pour des impressions nettes, couche après couche.
PLA, PETG, ABS ou TPU ? Notre guide Quel filament 3D pour quel usage associe chaque matière à ce qu'on lui demande.
Pour comparer deux rendus, consultez le Creality Hyper PLA noir en 1,75 mm et le Sunlu Wood cerisier. Le choix de la matière et de la finition vient avant les réglages : vérifiez ensuite les conditions d’impression indiquées sur chaque fiche.



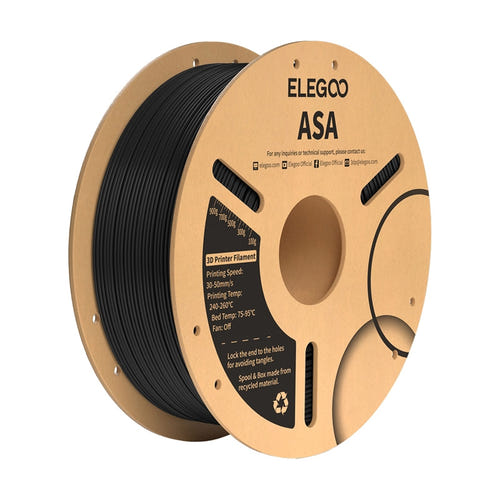



Quatre matières, quatre usages
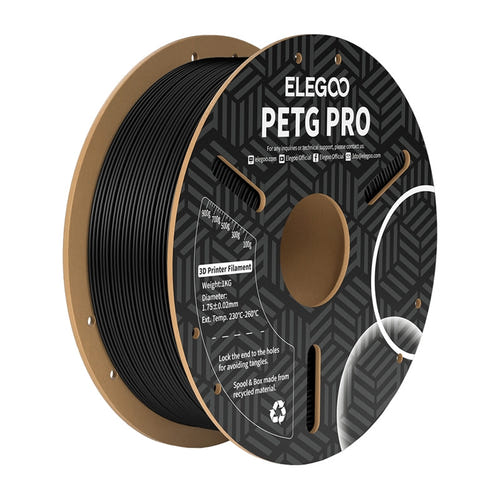
Le PLA s'imprime facilement, sans plateau très chaud ni caisson, et donne des pièces nettes. Il perd sa tenue autour de 55 à 60 °C : à éviter dans une voiture en été ou près d'une source de chaleur. Le PETG supporte mieux la chaleur et l'humidité, résiste aux chocs et convient aux pièces fonctionnelles, boîtiers et supports ; il file davantage et demande un réglage soigné de la rétraction. L'ABS et l'ASA visent l'extérieur et la tenue thermique, mais réclament un caisson fermé et une pièce ventilée. Le TPU, souple, sert aux joints, aux amortisseurs et aux protections : il s'imprime lentement et supporte mal les extrudeurs déportés.
L'humidité, première cause des impressions ratées
Le filament absorbe l'eau contenue dans l'air. À l'extrusion, cette eau se vaporise et provoque de petits craquements, des surfaces rugueuses, des fils entre les parois et une pièce nettement plus fragile. Le PLA résiste plutôt bien, le PETG y est sensible, le TPU et le nylon franchement vulnérables.
La règle est simple : bobine entamée dans une boîte hermétique avec un dessiccant, et séchage avant usage si elle est restée à l'air libre plusieurs semaines. Quatre à six heures autour de 45 à 50 °C suffisent pour du PLA, un peu plus chaud et plus longtemps pour le PETG.
Vérifier avant de commander
- Le diamètre : 1,75 mm dans la grande majorité des machines, 2,85 mm sur certaines. La tolérance annoncée conditionne la régularité de l'extrusion.
- La température : chaque matière a sa plage, indiquée sur la fiche. Une buse en laiton d'origine dépasse rarement 250 à 260 °C.
- L'abrasivité : les filaments chargés en fibre de carbone, en verre ou en bois usent une buse en laiton en quelques bobines. Il faut alors une buse en acier trempé.
Les bobines sont neuves et officielles. Une commande de plusieurs bobines dépasse rapidement 2 kg : le tarif de livraison suit alors la grille au poids détaillée sur notre page Livraison et retours.
Questions fréquentes
PLA ou PETG pour une pièce qui doit durer ?
Le PETG : il supporte mieux la chaleur, l'humidité et les chocs. Le PLA reste préférable pour la décoration, les maquettes et tout ce qui ne chauffe pas.
Comment savoir si mon filament a pris l'humidité ?
Des craquements à l'extrusion, des surfaces rugueuses, des fils entre les parois et une pièce cassante. Un séchage de quatre à six heures autour de 45 à 50 °C règle en général le problème.
Comment stocker une bobine entamée ?
Dans une boîte hermétique avec un sachet de dessiccant. Laissée à l'air libre, une bobine de PETG ou de TPU se dégrade en quelques semaines.
Quel diamètre choisir ?
1,75 mm convient à la grande majorité des machines ; certaines demandent du 2,85 mm. La valeur exacte est indiquée dans le manuel de votre imprimante.
Un filament chargé en fibre abîme-t-il la buse ?
Oui, une buse en laiton s'use en quelques bobines. Les matières chargées en carbone, en verre ou en bois demandent une buse en acier trempé.
Les couleurs correspondent-elles exactement à la photo ?
Le rendu dépend de l'écran, de l'éclairage et de la finition de l'impression. La désignation exacte du coloris figure dans les caractéristiques de la fiche produit.